11 Sep 2026
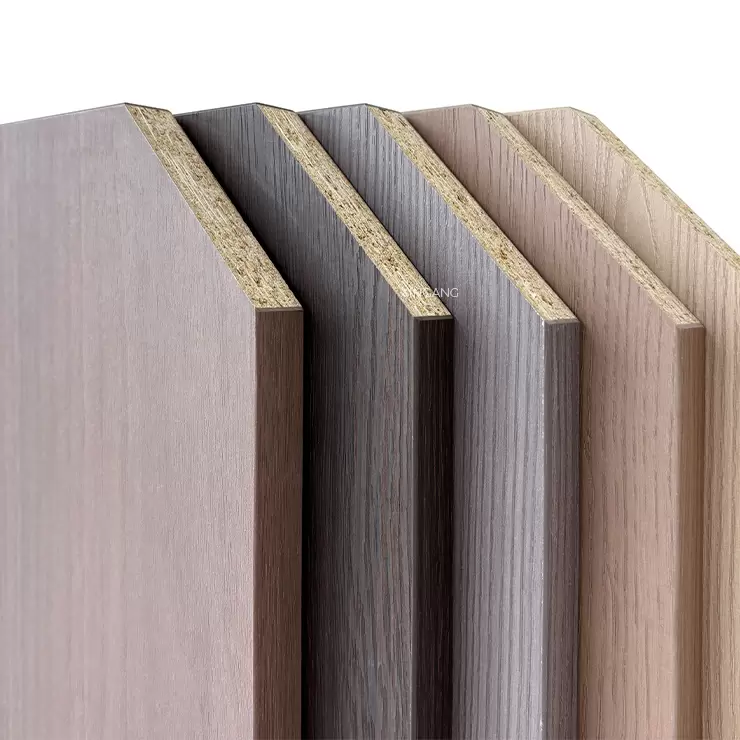
Tablero de muebles enchapado: MDF versus madera contrachapada para muebles
Aprende más >


El contrachapado de abedul es un material popular para la producción de muebles CNC, componentes de gabinetes, estanterías, sistemas de exhibición, accesorios interiores y paneles cortados con precisión. Su estructura de chapa laminada cruzada proporciona propiedades mecánicas útiles, mientras que su superficie natural y sus bordes en capas expuestos ofrecen flexibilidad de diseño. Sin embargo, lograr resultados consistentes en el mecanizado CNC requiere más que seleccionar un espesor de panel adecuado. La calidad de la chapa, la unión interna, la tolerancia dimensional, el contenido de humedad y los parámetros de corte influyen en el componente final.
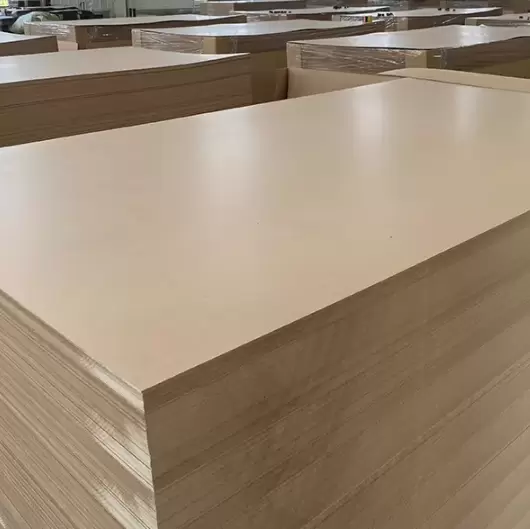
Para los fabricantes que procesan grandes cantidades de paneles, pequeñas variaciones en la materia prima pueden crear importantes problemas de producción. El espesor inconsistente puede afectar la configuración de la herramienta y las dimensiones de los componentes. Los huecos internos pueden producir defectos a lo largo de los bordes fresados. Una unión deficiente puede provocar la separación de la chapa durante el corte, mientras que una variación excesiva de la humedad puede provocar cambios dimensionales después del mecanizado. La selección de madera contrachapada de abedul en función de sus características de mecanizado ayuda a mejorar el rendimiento y reducir el retrabajo posterior.
El contrachapado de abedul consta de múltiples capas de chapa de abedul unidas entre sí, generalmente con direcciones de veta adyacentes dispuestas en ángulo recto. Esta estructura proporciona un equilibrio entre rigidez y resistencia en diferentes direcciones, lo que hace que el material sea adecuado para componentes de muebles planos y piezas con forma.
En comparación con muchos materiales de madera maciza, el contrachapado de abedul generalmente ofrece dimensiones de panel más predecibles y menos movimiento direccional. Esto es valioso en la producción CNC, donde los componentes se cortan según las dimensiones programadas y se ensamblan con tolerancias relativamente estrictas.
Su borde en capas también se puede utilizar como elemento de diseño visual. En muebles, estanterías, exhibidores minoristas e interiores arquitectónicos contemporáneos, los bordes de madera contrachapada expuestos a veces se conservan en lugar de cubrirse con bandas de borde. Esto hace que la consistencia del revestimiento y la construcción interna sean particularmente importantes porque el mecanizado puede revelar la calidad de cada capa.
El espesor es una de las especificaciones más importantes del contrachapado de abedul mecanizado por CNC. Los espesores habituales de paneles de muebles incluyen 9 mm, 12 mm, 15 mm, 18 mm y 21 mm, aunque el rango disponible depende del fabricante y de las especificaciones del producto.
El espesor correcto depende de las dimensiones de los componentes, las condiciones de carga, el espaciado de los soportes, el diseño del hardware y los requisitos de mecanizado. Un panel de 18 mm puede ser adecuado para muchos costados y estantes de gabinetes, mientras que se pueden usar paneles más delgados para fondos de cajones, paneles traseros y componentes interiores livianos. Estos son ejemplos de aplicaciones comunes más que reglas de diseño universales; La idoneidad real debe confirmarse mediante una evaluación estructural y de montaje.
La tolerancia del espesor es importante porque los programas CNC a menudo se desarrollan en torno a dimensiones nominales del material. Si el espesor real varía significativamente entre las láminas, las profundidades de las ranuras, las dimensiones de las cavidades, los tratamientos de los bordes y la instalación de los herrajes pueden volverse inconsistentes. Para componentes que requieren uniones precisas, incluso desviaciones relativamente pequeñas pueden afectar la calidad del ensamblaje.
Una especificación confiable debe definir el espesor nominal, la tolerancia aceptable, el método de medición y la frecuencia de muestreo. Las mediciones deben tomarse en múltiples puntos de cada panel porque pueden ocurrir variaciones de espesor en toda la superficie. La calibración de los equipos de medición y los procedimientos de inspección consistentes ayudan a garantizar que el material entrante cumpla con los requisitos de producción.
La estructura interna del contrachapado de abedul afecta directamente el rendimiento del corte CNC. Las capas de enchapado bien adheridas ayudan a que el panel permanezca intacto durante el fresado, la perforación y el mecanizado de bordes. Por el contrario, una unión débil puede provocar separaciones locales, bordes ásperos y defectos visibles.
Los vacíos internos son otra preocupación. Cuando una fresadora CNC corta un área que contiene un espacio entre las capas de enchapado, el borde puede mostrar cavidades o secciones de enchapado sueltas. Estos defectos pueden complicar el acabado de los bordes y pueden ser inaceptables en muebles con bordes de madera contrachapada expuestos.
Por lo tanto, la calidad de la carilla debe evaluarse no sólo por la cara visible sino también por la consistencia del núcleo. Los factores relevantes incluyen el espesor del revestimiento, el control de superposición, la distribución de los espacios, la alineación del núcleo y la cobertura del adhesivo. Para la producción CNC de gran volumen, una estructura central consistente puede ser más valiosa que un revestimiento frontal visualmente atractivo por sí solo.
El sistema adhesivo determina la eficacia con la que las capas de revestimiento permanecen unidas durante la fabricación y el servicio. El rendimiento de la unión está influenciado por la formulación del adhesivo, la velocidad de aplicación, el contenido de humedad del revestimiento, el tiempo de montaje, la temperatura de prensado, la presión y las condiciones de curado.
Una aplicación insuficiente de adhesivo puede crear una unión débil, mientras que condiciones de prensado inadecuadas pueden provocar un curado incompleto u otros defectos de calidad. La aplicación excesiva o desigual del adhesivo también puede afectar la calidad del panel y las características de procesamiento.
Para aplicaciones CNC, la fuerza de unión debe ser apropiada para el uso previsto del panel y el estándar de producto relevante. Las pruebas de unión interna o de calidad de la unión pueden ayudar a evaluar la integridad de la estructura del panel. Dependiendo de la aplicación y los requisitos del mercado, es posible que se necesiten pruebas adicionales de resistencia a la humedad o emisiones.
Shandong Xingang Group Co., Ltd. ha desarrollado el adhesivo biomimético Xingang como parte de su enfoque en materiales a base de madera orientados al medio ambiente. Según la empresa, el adhesivo está diseñado sin formaldehído, benceno u otras sustancias nocivas y se ha aplicado en productos como tableros decorativos biomiméticos, tableros de densidad ultrafinos y madera contrachapada marina biomimética. Al considerar esta tecnología para el contrachapado de abedul, los fabricantes deben verificar la formulación exacta del panel, el rendimiento de la unión y los resultados de las pruebas aplicables al producto que se suministra.
Incluso el contrachapado de abedul de alta calidad puede producir malos resultados de mecanizado si los parámetros de corte no son los adecuados. La geometría de la herramienta, la velocidad de corte, el avance, la velocidad del husillo, la profundidad de corte y el estado de la herramienta influyen en la calidad del filo y la vida útil de la herramienta.
Una broca enrutadora de carburo afilada se usa comúnmente para mecanizar madera contrachapada. La selección de herramientas debe tener en cuenta el espesor del panel, la estructura del enchapado, la dirección de corte y el acabado del borde requerido. Las brocas de estilo de compresión pueden ser útiles cuando se debe mantener la calidad de la superficie superior e inferior, mientras que otras geometrías de herramientas pueden ser más apropiadas para operaciones de corte específicas.
La velocidad de avance y la velocidad del husillo deben ajustarse juntas. Un avance excesivo puede provocar desgarros, vibraciones o bordes ásperos, mientras que una velocidad inadecuada del husillo puede aumentar la generación de calor y acelerar el desgaste de la herramienta. Un filo desgastado puede producir astillamiento de la chapa y dimensiones inconsistentes incluso cuando el programa CNC permanece sin cambios.
En lugar de depender de recomendaciones de parámetros genéricos, los ajustes de producción deben validarse utilizando la configuración real del panel, la herramienta y la máquina. Una breve ejecución de prueba puede establecer la configuración adecuada antes de que comience un lote de producción completo.
El contrachapado de abedul es un producto a base de madera, por lo que su contenido de humedad responde al entorno que lo rodea. Las diferencias entre la humedad del panel y las condiciones del taller pueden provocar cambios dimensionales, deformaciones o resultados de mecanizado inconsistentes.
Los paneles deben almacenarse sobre una superficie plana y con soporte adecuado en un área seca y ventilada. Se debe evitar el contacto directo con pisos, agua estancada y cambios bruscos de humedad. Cuando los paneles se transfieren del almacenamiento a un entorno de producción controlado, permitir una aclimatación suficiente puede ayudar a reducir la variación dimensional.
Se debe verificar el contenido de humedad cuando la aplicación requiere un control dimensional más estricto o cuando los paneles se utilizan en ambientes con cambios sustanciales de humedad. Las prácticas de almacenamiento consistentes son especialmente importantes para operaciones CNC de gran volumen porque incluso un movimiento menor de material puede afectar el ajuste de múltiples componentes.
Una especificación de panel preparada para CNC debería cubrir más que la apariencia. La inspección entrante puede incluir dimensiones del panel, tolerancia de espesor, escuadra, planitud, defectos de superficie, condición de los bordes y contenido de humedad. Para aplicaciones críticas, la resistencia de la unión y otras propiedades mecánicas también deben verificarse según los requisitos acordados.
Un proceso de calificación práctica debe incluir el mecanizado de prueba. Se pueden cortar paneles representativos utilizando el programa CNC previsto y evaluar la precisión dimensional, la calidad de los bordes, la separación del revestimiento, el rendimiento de la perforación y el ajuste del ensamblaje. Si el producto final incluye bordes expuestos, esos bordes deben inspeccionarse bajo las mismas condiciones de iluminación y acabado utilizadas para la aprobación de producción.
Este enfoque ayuda a identificar problemas relacionados con los materiales antes de que afecten a un lote completo. También crea una base más clara para la comunicación entre el proveedor de paneles y el fabricante de muebles.
La producción CNC constante depende de una calidad estable de la materia prima y de especificaciones técnicas claras. El contrachapado de abedul debe evaluarse según la precisión del espesor, la integridad del núcleo, el rendimiento de unión, el comportamiento de mecanizado, la estabilidad de la humedad y los requisitos ambientales.
Shandong Xingang Group Co., Ltd. está comprometido a desarrollar materiales a base de madera orientados al medio ambiente y a trabajar con socios globales para apoyar entornos interiores más saludables y sostenibles. Al combinar la innovación de materiales con la evaluación basada en aplicaciones, los fabricantes pueden identificar soluciones de paneles que se adapten mejor a sus procesos de mecanizado y requisitos de producto terminado.
En última instancia, el valor del contrachapado de abedul en la fabricación CNC proviene de un rendimiento predecible a lo largo de todo el ciclo de producción. Los paneles consistentes ayudan a reducir los ajustes de herramientas, los defectos de mecanizado, los problemas de ensamblaje y el desperdicio de material. Definir requisitos de calidad mensurables y validar paneles mediante pruebas de mecanizado reales proporciona una base práctica para la confiabilidad del suministro a largo plazo.