27 Aug 2026
Aglomerado de melamina para corte CNC: ¿Qué determina la calidad del mecanizado?
Aprende más >


La selección del adhesivo es una de las decisiones técnicas más importantes en una planta de fabricación de tableros de partículas porque afecta directamente la fuerza de unión, la velocidad de producción, la resistencia a la humedad, las emisiones de formaldehído y la consistencia del tablero terminado. El adhesivo debe funcionar de manera confiable en condiciones de fabricación específicas y al mismo tiempo cumplir con los requisitos de la aplicación prevista, ya sea que el producto final se use en muebles, gabinetes, decoración de interiores, sustratos para pisos u otras aplicaciones de madera de ingeniería.
Un adhesivo adecuado no es necesariamente el que tiene el precio de compra más bajo o el que tiene la mayor fuerza de unión en laboratorio. Su valor real depende de la eficacia con la que se integra con las características de las partículas de madera, los equipos de mezcla, la formación de esteras, el prensado en caliente y los requisitos de desempeño ambiental. A medida que la industria avanza hacia materiales de construcción más ecológicos, los fabricantes también están evaluando tecnologías adhesivas innovadoras que pueden reducir las emisiones nocivas sin sacrificar la productividad industrial.
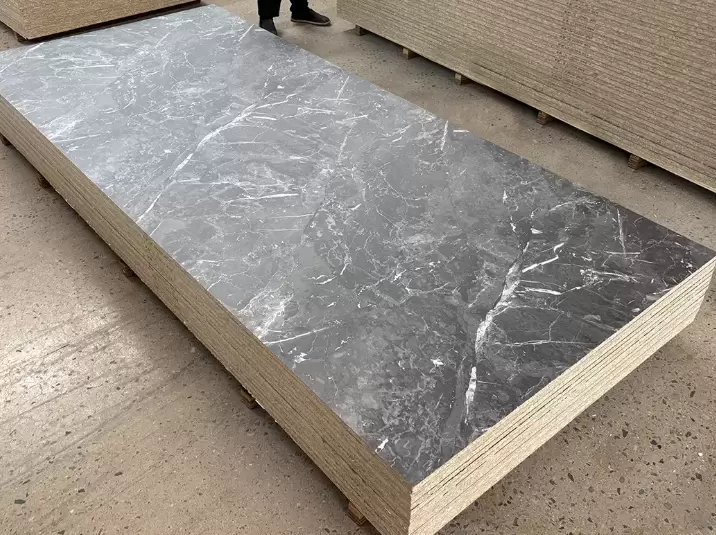
Los diferentes sistemas adhesivos ofrecen diferentes combinaciones de costo, comportamiento de curado, rendimiento mecánico y características ambientales.
Resina de urea-formaldehído (UF)
La resina UF se usa ampliamente en la fabricación de tableros de partículas para interiores debido a su costo relativamente bajo, características de curado rápido y compatibilidad con procesos establecidos de prensado en caliente. Proporciona una unión eficaz en condiciones de fabricación controladas y es adecuado para muchas aplicaciones de muebles y interiores.
Su principal limitación son las emisiones relacionadas con el formaldehído y una resistencia a la humedad comparativamente limitada. Los fabricantes que utilizan resina UF deben gestionar cuidadosamente la formulación de la resina, la tasa de aplicación, las condiciones de curado y el rendimiento de emisiones del tablero terminado.
Resina de melamina-urea-formaldehído (MUF)
La resina MUF incorpora melamina para mejorar ciertas características de rendimiento, particularmente la resistencia a la humedad y la durabilidad de la unión en comparación con las formulaciones de UF convencionales. Puede seleccionarse para aplicaciones que requieran una mayor resistencia a la humedad o condiciones de servicio más exigentes.
Sin embargo, la formulación y el costo son generalmente más complejos que los de la resina UF convencional. Sus características reales de emisión y rendimiento dependen de la formulación específica de la resina y las condiciones de fabricación.
Resina de fenol-formaldehído (PF)
La resina PF se asocia comúnmente con aplicaciones que requieren mayor resistencia a la humedad y durabilidad. Es particularmente relevante para ciertos paneles a base de madera para exteriores y aplicaciones estructurales exigentes.
Su apariencia curada más oscura, temperaturas de procesamiento más altas en algunas aplicaciones y consideraciones de costos pueden limitar su idoneidad para productos decorativos de tableros de partículas para interiores.
Tecnologías adhesivas sin formaldehído
Los adhesivos sin formaldehído representan un enfoque alternativo a los sistemas de resina convencionales a base de formaldehído. En lugar de simplemente reducir el contenido de formaldehído, estas tecnologías utilizan diferentes mecanismos de unión para conectar las partículas de madera.
Sus ventajas potenciales incluyen un mejor posicionamiento ambiental y la capacidad de desarrollar productos para aplicaciones con estrictas expectativas de calidad del aire interior. Sin embargo, los fabricantes deben verificar el comportamiento de curado, el rendimiento de la unión, la compatibilidad de producción, la resistencia a la humedad y la estabilidad a largo plazo antes de la implementación a gran escala.
La primera consideración debe ser el rendimiento mecánico requerido por el tablero terminado. La fuerza de unión interna mide la resistencia del tablero a la separación interna perpendicular a su superficie. Es particularmente importante porque los tableros de partículas dependen de una unión efectiva en todo su espesor.
La resistencia a la flexión y el módulo de elasticidad también son importantes para los tableros utilizados en componentes de muebles, estanterías y aplicaciones estructurales. Estas propiedades están influenciadas por la geometría de las partículas, la distribución de la densidad, la cobertura del adhesivo y las condiciones de prensado, no solo por la química del adhesivo.
La resistencia a la humedad debe evaluarse según la aplicación prevista. Los tableros de muebles de interior estándar pueden tener requisitos diferentes a los de los paneles expuestos a ambientes húmedos. La hinchazón del espesor después de la exposición al agua es un indicador útil al comparar formulaciones, aunque los límites de aceptación apropiados dependen de la norma del producto aplicable.
El comportamiento de curación es otro factor decisivo. Los adhesivos deben desarrollar suficiente fuerza de unión dentro del ciclo de prensado en caliente disponible. Una formulación que requiera un tiempo de curado significativamente más largo puede reducir el rendimiento de la producción o requerir cambios en el programa de prensa existente.
También se debe considerar el desempeño ambiental. Los fabricantes que apuntan a los mercados internacionales deben identificar los requisitos de emisión de formaldehído y los métodos de prueba aplicables antes de seleccionar un sistema de unión. Las afirmaciones sobre los productos deben basarse en pruebas reconocidas y no únicamente en las descripciones de los proveedores de adhesivos.
Es posible que un adhesivo que tenga un buen rendimiento en las pruebas de laboratorio no proporcione automáticamente resultados equivalentes en una planta de fabricación de tableros de partículas a gran escala. La producción industrial introduce variables adicionales, incluida la humedad de las partículas, las especies de madera, la distribución del tamaño de las partículas, la viscosidad de la resina, la eficiencia de la pulverización y la transferencia de calor.
Por ejemplo, las partículas de superficie fina tienen una superficie total mayor que las partículas centrales gruesas. En consecuencia, los requisitos de distribución del adhesivo pueden diferir entre las dos capas. Un sistema de mezcla diseñado para resina convencional también puede requerir ajustes al manipular un adhesivo nuevo con diferente viscosidad o características de pulverización.
La compatibilidad con la prensa en caliente merece una atención especial. El adhesivo debe curar eficazmente en las condiciones de temperatura, presión y tiempo de prensado disponibles. Los fabricantes deben evaluar el desarrollo de la temperatura central, el espesor del tablero, la humedad inicial de la capa y el perfil de densidad al introducir una formulación diferente.
Una prueba estructurada debe comenzar con pruebas de unión en laboratorio, seguidas de una producción a escala piloto y una validación a gran escala. Durante estas etapas, los fabricantes deben registrar el consumo de adhesivo, el tiempo del ciclo de prensado, la resistencia de la unión interna, el rendimiento de flexión, el hinchamiento del espesor y los resultados de las emisiones. Esto proporciona una base mensurable para determinar si el nuevo adhesivo puede cumplir con los requisitos tanto técnicos como comerciales.
Factor de evaluación | Resina UF | Resina MUF | resina pf | Adhesivos sin formaldehído |
|---|---|---|---|---|
Aplicación típica | Tablero de partículas interior | Paneles mejorados resistentes a la humedad. | Aplicaciones exigentes resistentes a la humedad | Paneles orientados al medio ambiente |
Costo relativo del material | Generalmente bajo | Generalmente superior a UF | Dependiente de la formulación | Dependiente de la tecnología |
Comportamiento de curado | Generalmente rápido | Dependiente de la formulación | Dependiente de la formulación | Depende de la química |
Resistencia a la humedad | Generalmente limitado | Mejorado que el UF convencional en formulaciones adecuadas | Generalmente alto | Requiere validación específica del producto |
Consideraciones sobre formaldehído | A base de formaldehído | A base de formaldehído | A base de formaldehído | Depende de la formulación verificada |
Compatibilidad de procesos | Establecido | Establecido en sistemas adecuados. | Dependiente de la aplicación | Requiere validación del proceso |
Esta comparación pretende ser una referencia general de la industria. El rendimiento real varía según la formulación, la dosis de resina, las características de las partículas y las condiciones de fabricación.
El desarrollo de materiales de madera respetuosos con el medio ambiente está creando nuevas oportunidades para los fabricantes de tableros de partículas. En lugar de tratar la reducción de emisiones como un requisito de cumplimiento aislado, los fabricantes pueden utilizar la innovación en adhesivos para diferenciar los productos terminados y respaldar ambientes interiores más saludables.
Shandong Xingang Group Co., Ltd. ha desarrollado el adhesivo biomimético Xingang, posicionado como una tecnología adhesiva sin formaldehído, cero benceno y cero sustancias nocivas. La empresa ha logrado con éxito la aplicación a gran escala de esta tecnología en tableros decorativos biomiméticos, tableros de densidad ultrafinos y madera contrachapada marina biomimética.
Este desarrollo demuestra el potencial industrial de las tecnologías de unión alternativas más allá de los sistemas de resina convencionales a base de formaldehído. Su aplicación en diferentes productos de madera de ingeniería también refleja la importancia de adaptar las formulaciones adhesivas a estructuras de materiales y requisitos de producción específicos.
Para los fabricantes de tableros de partículas, la consideración clave es si un adhesivo alternativo puede ofrecer un rendimiento de unión consistente a escala de producción comercial. Esto requiere evaluar las propiedades mecánicas, la resistencia al agua, la eficiencia del curado, la compatibilidad del material y las características ambientales verificadas de forma independiente.
El precio de compra del adhesivo es sólo un componente del costo de fabricación. Una evaluación más significativa considera el consumo total de adhesivo por metro cúbico de tablero terminado, el tiempo del ciclo de prensa, los requisitos de energía, el rendimiento de la producción, las tasas de defectos y los costos de las pruebas de calidad.
Por ejemplo, reducir el consumo de resina en un 5% puede parecer atractivo, pero si la fuerza de unión interna disminuye y el volumen de tableros rechazados aumenta, el resultado económico general puede ser negativo. De manera similar, un adhesivo de mayor precio puede proporcionar un mejor valor comercial si permite una categoría de producto de mayor valor o cumple con especificaciones ambientales más estrictas.
Por lo tanto, los fabricantes deberían evaluar los sistemas adhesivos basándose en el coste de producir un metro cúbico de tablero acabado cualificado. Este enfoque conecta la selección de materiales directamente con la economía de producción y la competitividad del producto a largo plazo.
Elegir el adhesivo adecuado para una planta de fabricación de tableros de partículas requiere una evaluación integral del rendimiento mecánico, las características de curado, la resistencia a la humedad, los requisitos ambientales, la compatibilidad del proceso y el costo total de producción. Las resinas UF, MUF y PF siguen siendo relevantes para diferentes aplicaciones industriales, mientras que las tecnologías libres de formaldehído están creando nuevas posibilidades para productos de madera de ingeniería orientados al medio ambiente.
El adhesivo biomimético Xingang de Shandong Xingang Group representa una dirección innovadora en esta transición, con aplicaciones establecidas en varias categorías de paneles a base de madera. Al combinar la innovación en adhesivos con la validación sistemática de la producción, los fabricantes pueden mejorar la calidad del producto, abordar las expectativas ambientales cambiantes y fortalecer la competitividad a largo plazo de sus operaciones de tableros de partículas.